5s
+1
Submission successful!

|
| Nombre De La Marca: | DLX |
| Número De Modelo: | InconelX750 |
| Cantidad Mínima De Pedido: | 5KG |
| Condiciones De Pago: | T/T, D/P, D/A, L/C, VTB |
| Capacidad De Suministro: | 1200 toneladas por mes |
Diseñado para diafragmas de embutición profunda severa y extrusión a alta temperatura, nuestra tira cortada Inconel X750 recocida de precisión en 0,15 mm de espesor ofrece una consistencia de calibre a nivel de micras, bordes cortados sin rebabas y una estabilidad elástica superior hasta 700°C.
Las cápsulas de detección de presión de alta fiabilidad, los discos de ruptura de extrusión y los diafragmas de sensores hidráulicos requieren materias primas en tira con estructuras de grano fino, tensión residual mínima y elongación isotrópica. La tira cortada Inconel X750 recocida de precisión en 0,15 mm de espesor resuelve los desafíos de microfisuras y adelgazamiento localizado al proporcionar una alta ductilidad inicial en la condición recocida en solución, seguida de un simple envejecimiento por precipitación posterior a la formación que logra una alta resistencia a la fluencia y estabilidad térmica.
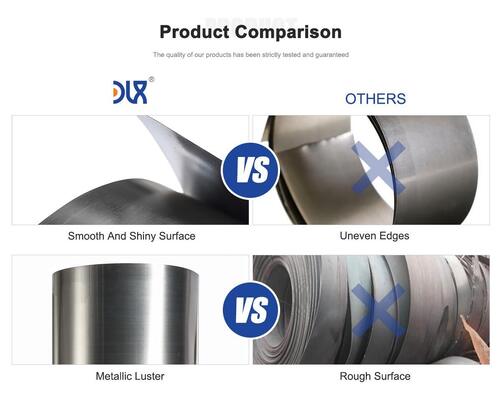
Fabricada mediante fusión por inducción al vacío avanzada seguida de remoldeo por escoria eléctrica, nuestra tira Inconel X750 cortada de precisión garantiza recuentos de inclusiones ultrabajos y una alta limpieza microestructural. El recocido brillante continuo en atmósfera de hidrógeno y el laminado en frío de precisión de 20 rodillos garantizan acabados superficiales limpios y tolerancias de espesor ajustadas, mientras que las cuchillas de corte rotativas dedicadas proporcionan bordes lisos y sin rebabas, esenciales para la soldadura láser hermética y las líneas de estampado automatizadas.
| Parámetro | Valor estándar / Rango de especificación |
|---|---|
| Grado del material | Inconel X-750 / GH4145 / Superaleación de endurecimiento por precipitación de níquel-cromo |
| Espesor nominal | 0,15 mm (disponibles láminas ultrafinas personalizadas de 0,025 mm a 2,5 mm) |
| Tolerancia de espesor | Dentro de +/- 0,005 mm (laminado de ultraprecisión hasta +/- 0,003 mm bajo pedido) |
| Rango de ancho | 5,0 mm a 350 mm (tolerancia de corte personalizada de +/- 0,05 mm) |
| Temple de entrega | Recocido en solución blando (grado para embutición profunda / hidroformado) |
| Rugosidad superficial (Ra) | Acabado brillante recocido 2B liso, Ra <= 0,20 um |
| Condición del borde | Borde cortado de precisión, borde redondeado desbarbado, perfilado de borde personalizado |
| Densidad | 8,28 g/cm³ |
| Rango de fusión | 1390°C a 1430°C |
| Resistencia a la tracción (recocido) | 600 - 780 MPa |
| Resistencia a la fluencia con desplazamiento del 0,2% (recocido) | 280 - 420 MPa |
| Elongación (A50mm) | >= 30% |
| Rango de dureza (recocido) | 150 - 190 HV / 80 - 90 HRB |
| Dureza después del envejecimiento por precipitación | 320 - 380 HV / 32 - 40 HRC |
| Rango de temperatura de funcionamiento | -200°C a 700°C (para aplicaciones de resortes, fuelles y diafragmas) |
Mediante un recocido controlado continuo en atmósfera protectora, la tira presenta una estructura de grano austenítico uniforme con una elongación total superior al 30%. Esta maleabilidad permite el estampado en múltiples etapas, el perfilado de corrugación complejo y la convolución hidráulica sin recocido intermedio de alivio de tensiones.
Los trenes de laminación en frío de alta rigidez mantienen la uniformidad del espesor en todo el ancho de la bobina dentro de +/- 0,005 mm. Las líneas de corte óptico automatizadas garantizan que las alturas de las rebabas permanezcan por debajo del 5% del espesor nominal, eliminando las concentraciones de muescas en los bordes y prolongando la vida útil de las matrices de estampado.
Tras el tratamiento térmico de precipitación posterior a la formación, la dispersión uniforme de la fase gamma-prima eleva la resistencia a la fluencia por encima de 900 MPa, lo que evita la histéresis térmica, la deriva de la línea base del punto cero y la deformación permanente bajo ciclos térmicos y mecánicos continuos.
Una matriz de cromo y níquel en solución sólida forma una capa de óxido pasivante densa y autorreparable que resiste la oxidación a alta temperatura hasta 980°C y proporciona una defensa superior contra el gas ácido, los cloruros y la corrosión bajo tensión petroquímica.
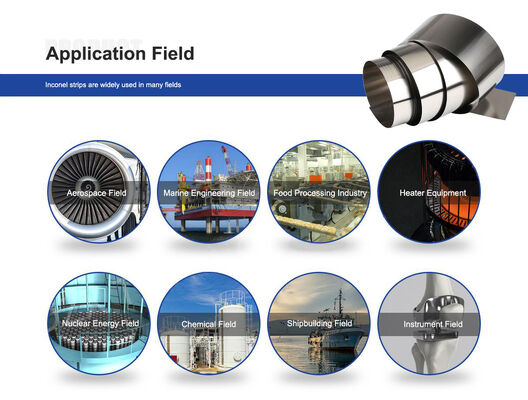
Sirve como diafragma corrugado principal y núcleo de detección elástica en instrumentación de vuelo aeroespacial, transductores de petróleo y gas en pozos y transmisores de presión nuclear expuestos a medios corrosivos y vibraciones extremas.
Proporciona umbrales de presión de ruptura repetibles y deflexión plástica uniforme en ensamblajes de ruptura de procesamiento químico y mecanismos de alivio de seguridad de alta presión.
Se utiliza en juntas de expansión multicapa hidroformadas, compensadores de escape y conductos metálicos flexibles donde la resistencia al choque térmico rápido y la alta vida útil a la fatiga cíclica son críticas.
Mantiene constantes de resorte altas y elasticidad estructural en válvulas aeroespaciales criogénicas, así como en sistemas de atornillado de carcasas de turbinas a temperaturas elevadas.
DLX opera instalaciones de producción de proceso completo que abarcan fusión por inducción al vacío, remoldeo por escoria eléctrica, forjado en caliente, laminado en frío de múltiples rodillos de alta precisión y nivelación automática por tensión. Este control metalúrgico de extremo a extremo garantiza límites de grano ultralimpios, contenido mínimo de inclusiones y repetibilidad total de lote a lote.
Equipado con líneas de corte rotativas de carburo de tungsteno de alta precisión capaces de manejar bobinas estrechas de hasta 5,0 mm de ancho. Todas las bobinas reciben desbarbado automatizado, intercalado de papel protector y embalaje de exportación con barrera contra la humedad sellado al vacío para una entrega impecable y lista para estampar en todo el mundo.
Con una capacidad de producción unificada de 1.200 toneladas por mes en líneas de aleaciones de resistencia de alta temperatura y precisión, DLX ofrece cantidades mínimas de pedido dinámicas adaptadas al calibre y ancho de la tira, lo que respalda la validación de ingeniería en etapas tempranas, así como la fabricación de volumen OEM a gran escala.
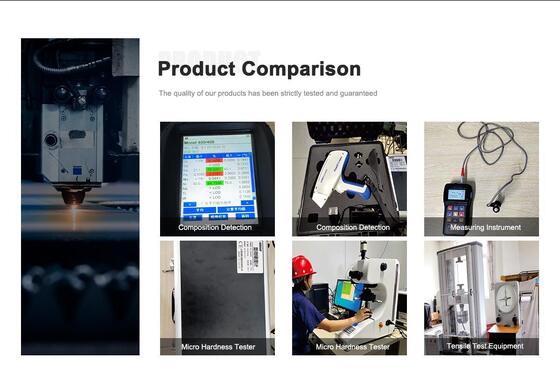
Cada bobina maestra y lote cortado se somete a espectrometría de emisión óptica, perfilometría láser de superficie, mapeo de gradiente de microdureza, pruebas de tracción y análisis de tamaño de grano antes del envío, acompañado de informes completos de verificación de materiales.
Mientras que los aceros inoxidables sufren de histéresis mecánica, endurecimiento rápido por trabajo y relajación severa de tensiones a temperaturas superiores a 300°C, la tira cortada Inconel X750 recocida de precisión mantiene un módulo elástico estable, alta vida útil a la fatiga y mínima relajación hasta 700°C después del envejecimiento por precipitación, junto con una resistencia muy superior a la corrosión bajo tensión por cloruros.
Para diafragmas estampados que requieren un rendimiento de resorte y una resistencia a la fluencia máximos, el envejecimiento por precipitación estándar implica mantener a 730°C (1350°F) durante 16 horas, enfriar en horno a 55°C por hora hasta 620°C (1150°F), mantener durante 8 horas, seguido de enfriamiento al aire. Esto desarrolla una precipitación densa de gamma-prima sin deformar la geometría de calibre delgado.
Empleamos cuchillas de corte rotativas de carburo de tungsteno con holguras de cuchilla vertical y horizontal ajustadas a micras, junto con inspección de bordes en línea. Esto mantiene las alturas de las rebabas por debajo del 5% del espesor del material, eliminando las tensiones de muescas en los bordes durante el estampado a alta velocidad y asegurando costuras de soldadura láser lisas.
Sí. Además de las tolerancias estándar, nuestros trenes de laminación de alta precisión pueden lograr tolerancias de espesor ultrarrectas dentro de +/- 0,003 mm bajo pedido. También se pueden diseñar templetes trabajados en frío personalizados (cuarto de dureza, media dureza o rangos de tracción específicos) para que coincidan con la dinámica de las herramientas de estampado específicas.
Las bobinas se enrollan con precisión en núcleos dedicados, se recubren con aceite de procesamiento evaporativo, se sellan con protectores de borde, se envasan al vacío con desecante en bolsas de barrera contra la humedad VCI de alta resistencia y se aseguran en cajas de madera reforzada y fumigada para garantizar cero oxidación superficial durante el tránsito marítimo y aéreo.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski