
5s
+1
Submission successful!

|
| Nombre De La Marca: | DLX |
| Número De Modelo: | Níquel puro |
| Cantidad Mínima De Pedido: | 5 kilos |
| Precio: | Custom orders based on provided images |
| Condiciones De Pago: | LC, D/A, D/P, T/T, Unión Occidental |
| Capacidad De Suministro: | 500 toneladas por mes |
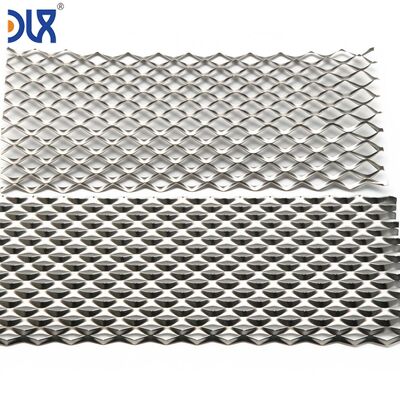
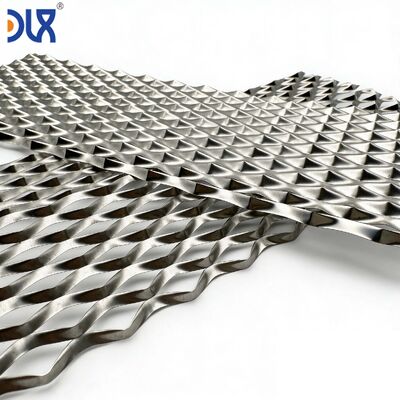
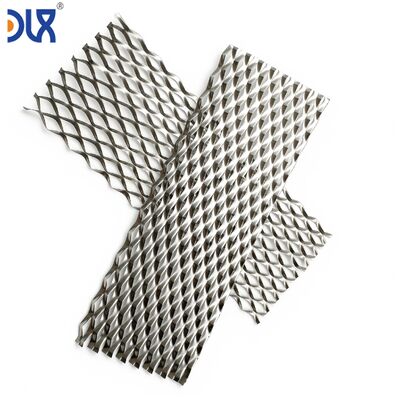
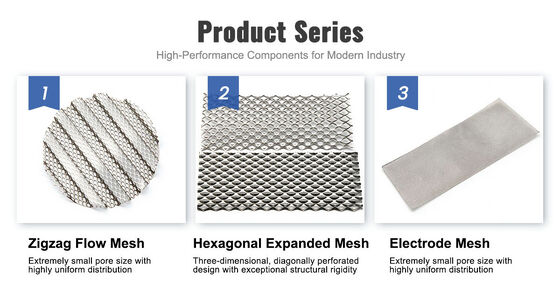
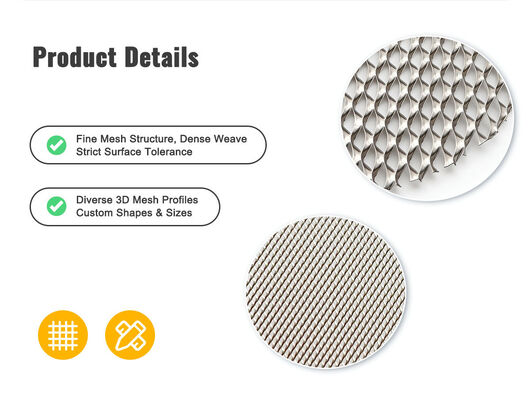
No todas las mallas de electrodos deben ser tejidas. Para las capas de difusión de gas (GDL) y las capas de transporte poroso (PTL) de los electrolizadores de hidrógeno, la malla de níquel expandido — con su característico patrón de diamante de escamas de pez — ofrece un conjunto fundamentalmente diferente de ventajas: sin alambres cruzados que creen resistencia de contacto, sin intersecciones de tejido que atrapen burbujas de gas y una superficie plana y continua que distribuye la carga de compresión uniformemente sobre la membrana. En Changzhou DLX Alloy Co., Ltd., cortamos y estiramos nuestra propia lámina de níquel puro en malla expandida internamente — controlando el grosor de la lámina, el ancho de la hebra, la apertura del diamante en sentido largo (LWD) y la planitud final para que coincida con el diseño de su celda electrolizadora. Trazabilidad completa de la fusión a la malla en cada envío.
| Característica | Malla tejida (lisa / sarga / holandesa) | Malla expandida (escamas de pez) | Impacto en el electrolizador |
|---|---|---|---|
| Estructura | Alambres de urdimbre y trama cruzándose a 90° | Lámina única cortada y estirada — sin juntas, sin cruces | Expandida: camino eléctrico uniforme. Tejida: resistencia de contacto en cada intersección de alambre (cientos por cm²). |
| Perfil de la superficie | Nudos donde se cruzan los alambres — puntos altos que concentran la compresión | Superficie nominalmente plana — áreas de hebra y unión en el mismo plano | Expandida: compresión uniforme sobre la membrana → sin puntos de alta presión localizados. Tejida: los nudos de los alambres pueden indentar la membrana con el tiempo. |
| Liberación de burbujas de gas | Las intersecciones del tejido atrapan burbujas en las esquinas | Las aperturas de diamante son de paredes lisas — las burbujas se deslizan | Expandida: liberación de gas más rápida del espacio del electrodo → menor sobrepotencial a alta densidad de corriente. Crítico por encima de 350 mA/cm². |
| Control del área abierta | Determinado por el diámetro del alambre y el recuento de malla | Determinado por el ancho de la hebra y el LWD — ajustable independientemente | Expandida: ajuste fino del % de área abierta sin cambiar el grosor de la malla. Tejida: cambiar el área abierta cambia el grosor. |
| Integridad mecánica | Depende de la tensión del alambre — los alambres individuales pueden desplazarse | Monolítica — las hebras y las uniones forman una sola pieza continua | Expandida: no se deshilacha. Tejida: los extremos de alambre sueltos en los bordes cortados requieren un manejo cuidadoso para evitar cortocircuitos. |
| Parámetro | Rango típico de electrolizador | Qué afecta |
|---|---|---|
| Grosor de la lámina (pre-expansión) | 0.15–0.50 mm | Determina la sección transversal de la hebra → resistencia eléctrica por unidad de longitud y grosor de compresión bajo carga de pila |
| Ancho de la hebra | 0.4–1.2 mm | Hebra más ancha = menor resistencia pero menor área abierta. Hebra más estrecha = mayor área abierta pero mayor caída de IR. El óptimo es específico de la celda. |
| LWD (lado largo del diamante) | 1.5–6.0 mm | El eje largo de la apertura del diamante. LWD más grande = canales de escape de gas más grandes. Debe equilibrarse con el ancho de la hebra para la resistencia mecánica. |
| SWD (lado corto del diamante) | 1.0–3.5 mm | El eje corto del diamante. SWD + LWD definen el porcentaje de área abierta. SWD más bajo = malla más densa con más puntos de contacto por cm². |
| Área abierta | 30–65% típico para GDL/PTL | Mayor área abierta = mejor liberación de gas pero menor conductividad en el plano. Menor área abierta = mejor conductividad pero escape de gas más lento. |
| Dimensiones de la lámina | Largo * Ancho personalizado para el marco de la celda | Cortado a medida con bordes limpios. Corte láser o cizalla — sin extremos de alambre que se deshilachen porque la malla expandida no tiene extremos de alambre. |
¿Optimizando para su celda? Envíenos su densidad de corriente objetivo, tasa de producción de gas por celda y tipo de membrana. Recomendamos LWD, ancho de hebra y área abierta iniciales — luego iteramos basándonos en sus datos de prueba de celda única.
| Posición de la celda | Función | Por qué la malla expandida a menudo se prefiere |
|---|---|---|
| Capa de difusión de gas catódica (ALK) | Distribuir corriente al electrodo catódico; transportar burbujas de H₂ lejos de la membrana | Las aperturas de diamante proporcionan una ruta de escape de gas vertical sin restricciones. Sin esquinas de tejido que atrapen microburbujas de H₂ — crítico para la producción de hidrógeno a alta velocidad. |
| Capa de transporte poroso anódica (PEM) | Distribuir agua al catalizador anódico; transportar burbujas de O₂ lejos; conducir electrones del catalizador a la placa bipolar | La superficie plana protege la delgada membrana PEM de perforaciones localizadas. Camino eléctrico continuo a través de las hebras — sin resistencia de contacto en los cruces de alambre. Adecuado como capa PTL entre la membrana recubierta de catalizador y el campo de flujo de la placa bipolar. |
| Sustrato de electrodo (ALK — base de recubrimiento de catalizador) | Proporcionar una base de alta superficie para el recubrimiento de níquel Raney o metales nobles; conducir corriente al recubrimiento | La superficie de la hebra es lisa y continua — el recubrimiento de catalizador se deposita de manera más uniforme que en la malla tejida, donde la curvatura del alambre crea variaciones en el grosor del recubrimiento. |
| Colector de corriente / campo de flujo (PEM) | Puente entre GDL y placa bipolar; proporcionar canales de flujo para agua y gas | El área abierta se puede ajustar independientemente del grosor. Alta área abierta para entrega de agua con baja caída de presión; metal de hebra suficiente para la recolección de corriente. Sin cruces de alambre para aumentar la caída de presión. |
La mayoría de las mallas expandidas en el mercado comienzan con lámina de níquel comprada — el fabricante de malla no tiene control sobre la química, el historial de laminación o la condición de la superficie de la materia prima. En DLX, el proceso comienza con nuestros propios lingotes de níquel puro. Los laminamos en caliente a tira, los laminamos en frío a su grosor especificado, los cortamos al ancho requerido por nuestras herramientas de expansión y los estiramos en nuestra prensa de expansión. Toda la secuencia ocurre en una sola instalación bajo un sistema de calidad.
¿Por qué esto importa para el rendimiento del electrolizador? Porque la química de la superficie de la lámina de níquel — antes de que entre en la prensa de expansión — determina la química de la superficie de la malla terminada. Si la lámina se contaminó con hierro de los rodillos de acero de un molino de laminación de terceros, ese hierro ahora está incrustado en la superficie de su malla de electrodo. Se disolverá en el electrolito de KOH durante cientos de horas de operación, se redepositará en el cátodo y aumentará el sobrepotencial. Evitamos esto laminando nosotros mismos, en una instalación donde los rodillos de trabajo solo entran en contacto con aleaciones de níquel.
Fuente: Catálogo de productos DLX Alloy. Química certificada desde el lingote hasta la malla terminada.
| Elemento (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99.9 | ≥99.5 | — | — |
| Ni | — | — | ≥99.2 | ≥99.0 |
| Fe | ≤0.04 | ≤0.1 | ≤0.4 | ≤0.4 |
| Cu | ≤0.015 | ≤0.1 | ≤0.25 | ≤0.25 |
| C | ≤0.01 | ≤0.1 | ≤0.15 | ≤0.02 |
| Si | ≤0.03 | ≤0.1 | ≤0.35 | ≤0.35 |
| Mn | ≤0.002 | ≤0.05 | ≤0.35 | ≤0.35 |
| S | ≤0.001 | ≤0.005 | ≤0.01 | ≤0.01 |
| Etapa | Inspección | Por qué importa |
|---|---|---|
| Química del lingote | OES por fusión; Fe, Cu, C verificados | El Fe en el níquel = catalizador para la reacción secundaria de evolución de oxígeno en el ánodo → menor eficiencia de Faraday. Lo controlamos desde el lingote. |
| Lámina laminada en frío | Perfil de grosor a lo ancho; inspección de superficie para defectos de laminación | La variación de grosor en la lámina se convierte en variación de ancho de hebra en la malla expandida → distribución de corriente no uniforme en el área del electrodo. |
| Proceso de expansión | LWD, SWD, ancho de hebra medidos por bobina; visual para hebras rotas, diamantes inconsistentes | Una hebra rota crea una zona muerta — sin camino eléctrico a través de esa sección del electrodo. Detectado en nuestras instalaciones, no durante su ciclo de acondicionamiento de pila. |
| Planitud post-recocido | Placa de superficie de granito; desviación del plano registrada | La malla expandida que no está plana después del recocido no quedará plana bajo compresión — creando una distribución de presión desigual en la membrana. |
| Dimensiones de la lámina | L * A ±0.5 mm; inspección de bordes para rebabas | Los bordes de la malla expandida deben estar libres de rebabas — un borde afilado bajo compresión puede cortar la membrana. |
| Documentación | MTC EN 10204 3.1 + informe dimensional + informe de parámetros de malla (LWD, SWD, ancho de hebra, % de área abierta) | Trazabilidad completa desde el lingote de níquel hasta la lámina de malla de electrodo terminada. |
Inspección por terceros por SGS, BV o TÜV disponible. Muestra gratuita de 5 láminas para evaluación de OEM de electrolizadores por primera vez.
| Protección de la lámina | Cada lámina de malla expandida intercalada con papel de seda libre de ácido. Apiladas planas entre tableros de respaldo rígidos. Dado que la malla expandida no tiene extremos de alambre, el daño por manipulación durante el apilamiento es mínimo — pero protegemos contra doblado y arrugas de todos modos. |
| Embalaje en caja | Empaquetado plano en polietileno sellado con desecante, encerrado en caja de madera contrachapada. Refuerzo interno para evitar el movimiento de las láminas durante el tránsito. |
| Identificación | Grado, número de colada del lingote, grosor de la lámina, LWD * SWD, ancho de hebra, % de área abierta, dimensiones de la lámina, código de trazabilidad DLX en la etiqueta de la caja y la lista de empaque. |
| MOQ de muestra | 5 láminas — gratuitas para evaluación de OEM de electrolizadores calificados. |
| MOQ de producción | 50 láminas por especificación. |
| Tiempo de entrega | 3–7 días para prueba con grosor de lámina en stock; 4–6 semanas para grosor de lámina personalizado + nueva herramienta LWD. |
| Envío | Aéreo (DHL, FedEx) para prueba; marítimo (FCL) para producción. |
| Pago | T/T para prueba; T/T o L/C a la vista para producción. |
Depende de su objetivo de densidad de corriente. Por debajo de 300 mA/cm², la diferencia es marginal — ambos tipos de malla funcionan adecuadamente. Por encima de 350 mA/cm², la gestión de burbujas de gas se convierte en el mecanismo de pérdida dominante, y las aperturas de diamante de paredes lisas de la malla expandida suelen mostrar un sobrepotencial de burbujas 15–30 mV menor que una malla tejida equivalente. Podemos suministrar ambos tipos — proporcione su densidad de corriente objetivo y le recomendaremos, o podemos enviarle láminas de muestra de cada una para pruebas comparativas en celda única.
Sí. Envíenos una muestra de su malla actual — mediremos el LWD, SWD, ancho de hebra, grosor de lámina y área abierta, luego produciremos malla expandida para igualar esos parámetros en su grado de níquel especificado. Este es un primer paso común cuando los OEM de electrolizadores están calificando una segunda fuente.
No en DLX. Nuestras herramientas de prensa de expansión están hechas de materiales compatibles con el níquel. Esta es una de las razones por las que trajimos la expansión internamente — los talleres de expansión de terceros que usaban troqueles de acero para herramientas estándar introducían contaminación de hierro que aparecía en el análisis post-mortem de electrodos de nuestros clientes. Eliminamos esa variable.
Sí. La malla expandida acepta níquel Raney electrodepositado, recubrimientos catalíticos de pulverización térmica y capas catalíticas recubiertas con suspensión. Debido a que la superficie de la hebra es plana en lugar de curva como en el alambre tejido, la uniformidad del grosor del recubrimiento suele ser mejor. Las aperturas de diamante son lo suficientemente grandes para que la solución de recubrimiento drene limpiamente — sin puentes ni obstrucción de las aperturas.
Las nuevas combinaciones de LWD y ancho de hebra requieren nuevas herramientas de expansión — típicamente un juego de troqueles de corte. El tiempo de entrega de las herramientas es de 3 a 4 semanas. Una vez fabricadas las herramientas, producimos láminas de prueba para su evaluación. Si la inversión en herramientas es significativa, generalmente la amortizamos en el primer pedido de producción. Contáctenos con sus parámetros de malla objetivo y le proporcionaremos una evaluación de viabilidad de herramientas en 48 horas.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski
