
5s
+1
Submission successful!

|
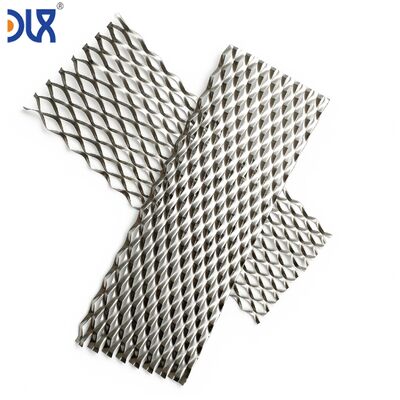
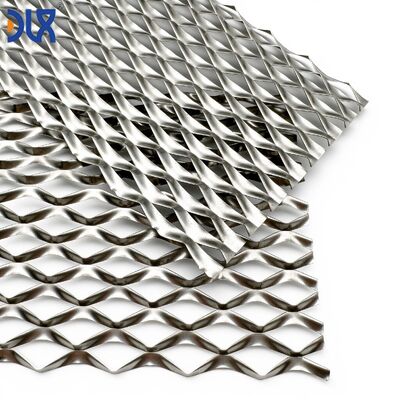
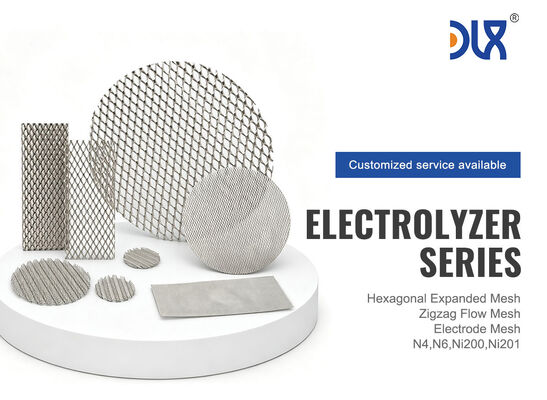
| Nombre De La Marca: | DLX |
| Número De Modelo: | Níquel puro |
| Cantidad Mínima De Pedido: | 2 kilos |
| Precio: | Custom orders based on provided images |
| Condiciones De Pago: | LC, D/A, D/P, T/T, Unión Occidental |
| Capacidad De Suministro: | 500 toneladas por mes |

Directo de Fábrica ISO9001 | Desde 2002 | N4/N6/Ni200 | Embalaje Compatible con Robots | Muestra Gratuita de 5 Hojas
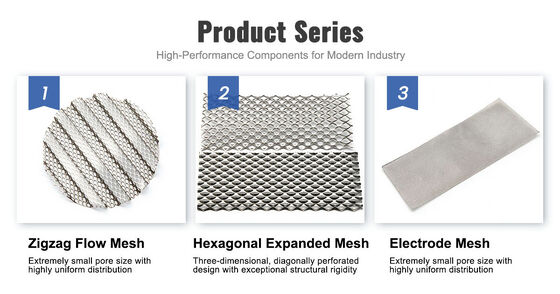
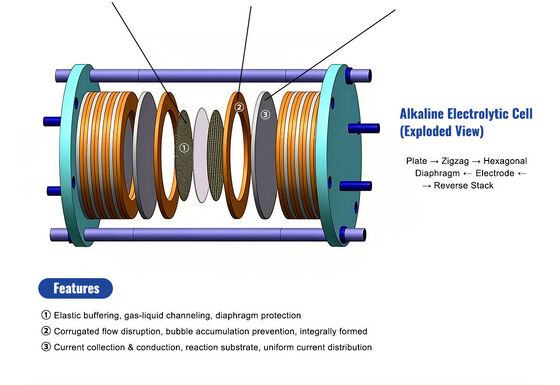
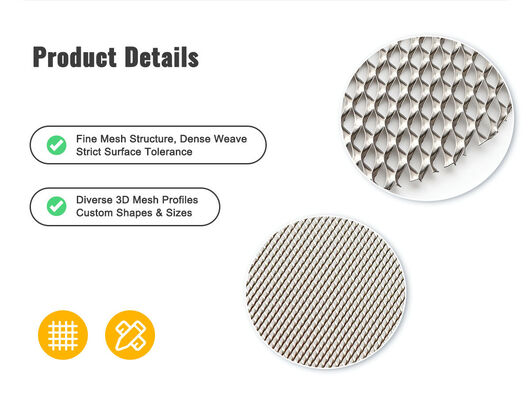
Cuando una gigafábrica de electrolizadores produce una pila por hora, la malla no puede ser un producto artesanal. Debe llegar dimensionalmente idéntica al lote de calificación. Debe desembalarse sin manipulación manual. Debe alimentarse en un robot de recogida y colocación sin atascarse. Debe aterrizar en la pila en la orientación correcta y dentro de la tolerancia posicional — cada vez, miles de veces. En Changzhou DLX Alloy Co., Ltd., nuestra malla corrugada de níquel puro se fabrica no solo según su dibujo dimensional, sino según los requisitos de su línea de ensamblaje: embalaje apto para agarre robótico, planitud constante de hoja a hoja, chaflán en el borde donde contacta la pinza del robot y trazabilidad a nivel de lote que se integra con su sistema de ejecución de fabricación. Esto es suministro de componentes de electrodos para producción en masa, no para prototipos de laboratorio.
A 10 pilas por año, un operador puede inspeccionar cada hoja de malla a mano, rechazar las que están ligeramente dobladas y posicionar manualmente cada hoja durante el ensamblaje de la pila. A 10 pilas por semana, la inspección manual se convierte en un cuello de botella. A 10 pilas por día — la tasa de producción de una fábrica de electrolizadores de 1 GW/año — la manipulación manual no solo es lenta; introduce variabilidad que ninguna cantidad de pruebas al final de la línea puede compensar por completo. Una hoja de malla que es 0.5 mm sobredimensionada contacta el marco de la celda adyacente. Una hoja que llega con una doblez de 3 mm se niega a quedar plana bajo la pinza de vacío del robot. Una hoja cuya altura de corrugación es 0.1 mm por debajo de lo nominal crea una zona de baja compresión en la pila que aparece como una celda caliente tres meses después de la operación en campo.
Estos modos de falla no existen en el laboratorio. Emergen a escala de producción — y se previenen diseñando el suministro de malla para el proceso de ensamblaje, no solo para el rendimiento electroquímico.
| Requisito de Línea de Ensamblaje | Cómo el Suministro de Malla Estándar Falla | Cómo la Malla DLX Está Diseñada para Ello |
|---|---|---|
| Repetibilidad dimensional — hoja a hoja, lote a lote | La malla de diferentes lotes de producción muestra deriva dimensional a medida que las herramientas se desgastan. El operador ajusta la posición de recogida del robot semanalmente. Algunas hojas se atascan. | Desgaste del rodillo de conformado monitoreado por SPC — herramientas reacondicionadas antes de que la deriva dimensional exceda el 50% de su banda de tolerancia. Cada hoja medida para L * A. Sin deriva entre el lote de calificación y el lote de producción 500. |
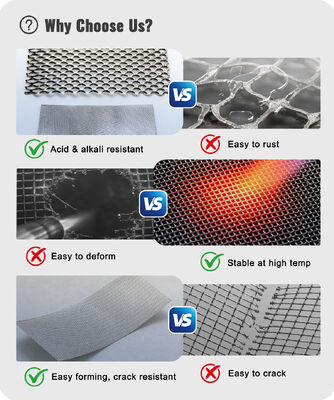
| Planitud bajo recogida por vacío | La malla con tensión residual de conformado se curva al recogerla de la pila. La pinza de vacío pierde succión en el borde curvado. Fallos del robot. El operador interviene. | Recocido post-conformado en solución — tensión residual cero. La malla queda perfectamente plana. La pinza de vacío logra contacto en toda la cara en el primer intento de recogida. Tiempo de ciclo del robot mantenido. |
| Condición del borde — sin enganches en la alimentación automatizada | Los bordes de malla desbarbados o deshilachados se enganchan en las hojas adyacentes en el cargador. Las hojas no se separan limpiamente. La recogida de doble hoja bloquea el robot. | Bordes cortados con láser o cizalla y desbarbados. Intercalados con papel tisú que evita la adhesión de hoja a hoja. Fiabilidad de separación de hoja única >99.9%. |
| Marcado de orientación | Sin indicador de orientación. El operador verifica visualmente la dirección de la corrugación antes de la colocación. Tasa de error humano: 1 de cada 200 hojas colocadas al revés. | Una esquina marcada con un punto de orientación grabado con láser visible tanto para operadores humanos como para sistemas de visión artificial. Cero errores de orientación. |
| Embalaje compatible con robots | La malla llega en una caja de madera. El operador descarga las hojas a mano en una mesa de alimentación. Doble manipulación. Riesgo de contaminación por guantes. | Hojas empaquetadas en bandejas termoformadas — cada hoja en su propia cavidad. Dimensiones de la bandeja adaptadas a su diseño de celda robótica. El robot recoge directamente de la bandeja. Sin manipulación del operador entre la caja y la pila. |
| Trazabilidad de lote para integración MES | MTC en papel en un sobre pegado a la caja. Alguien introduce el número de colada en el sistema. Alguien comete un error tipográfico. | Código QR en cada bandeja que enlaza con el registro digital del lote: química, paso, amplitud, planitud aprobado/fallido, fecha de inspección. Escaneo en el punto de uso. Registro automático en su MES. Sin entrada manual de datos. |
| Su Dibujo Especifica | También Preguntamos Sobre | Por Qué Importa para el Ensamblaje |
|---|---|---|
| Grado de la malla — N4/N6/Ni200/Ni201 | ¿Límites de contaminación superficial (p. ej., Fe <50 ppm en la superficie)?Afecta si la malla necesita embalaje en sala limpia — estándar para PEM donde la contaminación por hierro degrada la vida útil de la membrana | Tipo de sustrato |
| — tejido o expandido¿Tipo de pinza del robot: de vacío, magnética o de pinza mecánica? | El vacío requiere superficie plana; el magnético no funciona en níquel. La pinza mecánica necesita una geometría de borde definida. | Paso y amplitud |
| ¿Fuerza de compresión de la pila por unidad de área? | Verificamos que el perfil de corrugación no colapse a su presión de compresión. Prueba de recuperación elástica a su carga de pila confirma la estabilidad dimensional. | Dimensiones de la hoja (L * A) |
| ¿Requisito de tolerancia en relación con el marco de la celda? ¿La malla está dentro de un rebaje o abarca de borde a borde? | Dentro del rebaje: ajuste de holgura, típicamente -0.5/-1.0 mm de la dimensión del rebaje. De borde a borde: a ras o ligeramente subdimensionado para evitar el contacto del marco. | Forma del perfil |
| — sinusoidal o trapezoidal¿Qué contacta los picos y valles en la pila? ¿Placa plana, PTL o membrana? | Trapezoidal recomendado para contacto con placa plana (mayor área de contacto). Sinusoidal aceptable para contacto con PTL (PTL se adapta al perfil de onda). | Orientación de la corrugación |
| ¿Dirección del flujo — vertical, horizontal o transversal? ¿Hay aberturas de colector en la hoja? | Podemos perforar agujeros de colector después de la corrugación. Tolerancia de posición del agujero ±0.5 mm en relación con los bordes de la hoja. Sin rebabas alrededor de los agujeros que puedan cortar juntas. | Características y Beneficios Clave |
La respuesta del proveedor de malla: "La malla cumple con el dibujo. El problema es su robot." Técnicamente cierto — la malla cumplía la especificación dimensional. Prácticamente inútil — la malla no podía funcionar en el proceso de ensamblaje para el que fue comprada.
Reemplazamos a ese proveedor. Mismo dibujo. Misma especificación dimensional. Post-procesamiento diferente — específicamente, un recocido completo en solución después de la corrugación para eliminar la tensión residual que causaba la curvatura, más un paso de desbarbado en los bordes cortados que prevenía la adhesión de hoja a hoja en el cargador, más un simple papel tisú intercalado entre hojas. La tasa de éxito de la recogida del robot pasó del 80% a >99.9%. La línea funcionó al rendimiento de diseño. La malla seguía cumpliendo el dibujo — pero ahora también cumplía el proceso de ensamblaje.
Esa es la diferencia entre un proveedor de malla que lee su plano y uno que entiende su fábrica.
Instalación integrada de 12,000 m²
Elemento (%)
| N4 | N6 | Ni200 | Ni201 | Ni+Co |
|---|---|---|---|---|
| ≥99.9 | ≥99.5 | — | ≥99.2 | ≥99.2 |
| — | ≥99.2 | ≥99.2 | ≥99.0 | Fe |
| ≤0.04 | ≤0.1 | ≤0.35 | Cu | Cu |
| ≤0.015 | ≤0.1 | ≤0.35 | C | C |
| ≤0.01 | Garantía de Calidad — Enfocada en la Línea de Producción | ≤0.35 | ≤0.02 | Si |
| ≤0.03 | ≤0.1 | ≤0.35 | S | S |
| ≤0.002 | ≤0.05 | ≤0.35 | S | S |
| ≤0.001 | ≤0.005 | ≤0.01 | Garantía de Calidad — Enfocada en la Línea de Producción | Garantía de Calidad — Enfocada en la Línea de Producción |
| Qué Medimos | Relevancia para la Producción | SPC de Química |
|---|---|---|
| Ni, Fe, Cu por colada de lingote. Gráfico de rango móvil para contenido de Fe entre coladas. | La deriva de Fe entre coladas = deriva de sobrepotencial entre lotes de producción. Lo detectamos antes de trefilar el alambre. | SPC Dimensional |
| Gráfico X-barra: paso (10 mediciones/hoja, 5 hojas/lote). Gráfico R: variación dentro de la hoja. | La deriva del paso = cambios en la geometría del canal de flujo = cambios en el rendimiento de la celda. Cpk ≥1.33 mantenido. Herramientas reacondicionadas al umbral de Cpk 1.33, no a una emergencia de Cpk 1.0. | SPC de Amplitud |
| Gráfico X-barra: amplitud (5 mediciones/hoja). Verificado post-recocido. | La amplitud establece la sección transversal del canal y la altura de la pila comprimida. Variación dentro del lote ≤0.05 mm de la hoja 1 a la hoja 500. | Auditoría de Planitud |
| Placa de granito + galga de espesores. Según muestreo AQL. La hoja debe quedar plana bajo su propio peso — sin espacio a la placa. | La hoja curvada falla la recogida del robot. Aprobado/fallido visual en inspección. Hojas curvadas desechadas antes de llegar al embalaje. | Prueba de separación de hojas |
| El operador intenta separar hojas de la pila de alimentación sin papel tisú. Deben separarse con <5N de fuerza. | Las hojas que se pegan causan doble recogida en el robot. Papel tisú intercalado estándar. Sin adhesión.Auditoría de bandeja | Se selecciona bandeja aleatoria por lote. Se retiran todas las hojas y se inspeccionan. Todas las hojas se devuelven a sus cavidades correctas. Bandeja resellada. |
| Verifica que el proceso de embalaje no dañó las hojas. Tasa de daño cero por bandeja = cero sorpresas cuando su robot desembala. | Verificación de código QR | Se escanea cada bandeja QR. Se verifica que el registro digital contenga: grado, número de colada, lote de datos dimensionales, resultado de inspección aprobado/fallido. |
| Escaneo al recibir. Lote registrado automáticamente en su MES. Trazabilidad completa sin entrada manual de datos. | Auditoría externa por SGS, BV o TÜV. Paquete completo de datos SPC disponible para revisión de ingeniería de calidad del cliente. Muestra gratuita de 5 hojas con paquete de datos de calificación. | Embalaje y Entrega — Diseñado para la Línea de Ensamblaje |
Sistema de bandejasBandejas de PET termoformadas — una hoja por cavidad. Profundidad de cavidad adaptada al grosor total de su malla corrugada + 0.5 mm de holgura. Las hojas no pueden moverse durante el transporte. Dimensiones exteriores de la bandeja adaptadas a la huella de su estación de alimentación de celda robótica.Apilamiento de bandejas
| Colocación de código QR | Código QR impreso con láser en el exterior de la bandeja — escaneable sin abrir la caja. El código enlaza con el registro digital del lote. Código QR adicional en el exterior de la caja para escaneo de almacén. |
| Punto de orientación | Punto de 1.5 mm grabado con láser en una esquina de cada hoja. Posicionado fuera del área activa del electrodo. Visible bajo iluminación de fábrica. Compatible con visión artificial. |
| MOQ | 5 hojas — muestra gratuita con paquete de datos de calificación. 50 hojas — prueba de producción. 500+ hojas — suministro de producción. |
| Plazo de Entrega | Herramientas existentes: 2 semanas para lote de prueba, 4 semanas para producción. Herramientas nuevas: añadir 3-4 semanas. |
| Envío | Aéreo para prueba; marítimo (FCL) para producción. Sistema de bandejas en caja diseñado para soportar 6 semanas de tránsito marítimo sin deformación de bandeja ni movimiento de hoja. |
| Pago | T/T para prueba; T/T o L/C a la vista para producción. |
| Preguntas Frecuentes | ¿Puede su sistema de bandejas integrarse directamente con nuestra celda robótica? |
| Sí. Envíenos las dimensiones de la estación de alimentación de su celda robótica — dimensiones exteriores de la bandeja, altura de la bandeja y requisitos de holgura de recogida. Dimensionaremos las bandejas para que coincidan con su celda. Si utiliza un formato de bandeja estándar (p. ej., Euro-norm 600*400 mm), podemos diseñar la disposición de las cavidades dentro de ese formato para maximizar las hojas por bandeja manteniendo la holgura de acceso del robot. | ¿Cómo aseguran la consistencia lote a lote durante un programa de producción de varios años? |
¿Qué pasa si nuestro robot utiliza pinzas magnéticas?
El níquel es ferromagnético — las pinzas magnéticas funcionan. Sin embargo, el níquel puro tiene una permeabilidad magnética menor que el acero, por lo que puede ser necesario ajustar la especificación de su imán de pinza. Podemos suministrar hojas de prueba para que su equipo de automatización caracterice la fuerza de recogida magnética antes de finalizar las herramientas. Las pinzas de vacío son más comunes para la malla de níquel y optimizamos la planitud específicamente para la fiabilidad de la recogida por vacío.
¿Pueden enviar a nuestro fabricante por contrato mientras retenemos la supervisión de calidad?
Sí. Enviamos a su destino especificado — su instalación o su fabricante por contrato. El sistema de código QR le permite verificar de forma remota los datos del lote independientemente de la ubicación de envío. Los registros digitales de lotes son accesibles para su equipo de calidad a través de un portal seguro. Los informes de inspección física se envían con el producto para el control de calidad entrante de la ubicación receptora. Usted mantiene la visibilidad de la trazabilidad incluso si el producto nunca pasa por sus instalaciones.
¿Qué pasa con las bandejas — ¿las devolvemos?
Dos opciones. Estándar: las bandejas son de PET reciclable de un solo uso. Su instalación las recicla a través de su flujo de residuos estándar. Opcional: bandejas retornables hechas de polipropileno duradero. Las bandejas se recogen, inspeccionan, limpian y reutilizan para su próximo pedido. El programa de retorno tiene un depósito por bandeja. La mayoría de los clientes a escala de producción eligen reciclables por simplicidad y menor costo logístico. Su elección.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski